工艺智能体 · 拆单
让图纸与工艺成为生产资料,让工艺能力触手可及。
图纸进来,工艺方案出来
读取图纸要求,结合本厂设备与工艺经验,形成可审核的工艺路线、工艺要求与标准工时。
拆单流程用时2–3 小时 → 分钟级
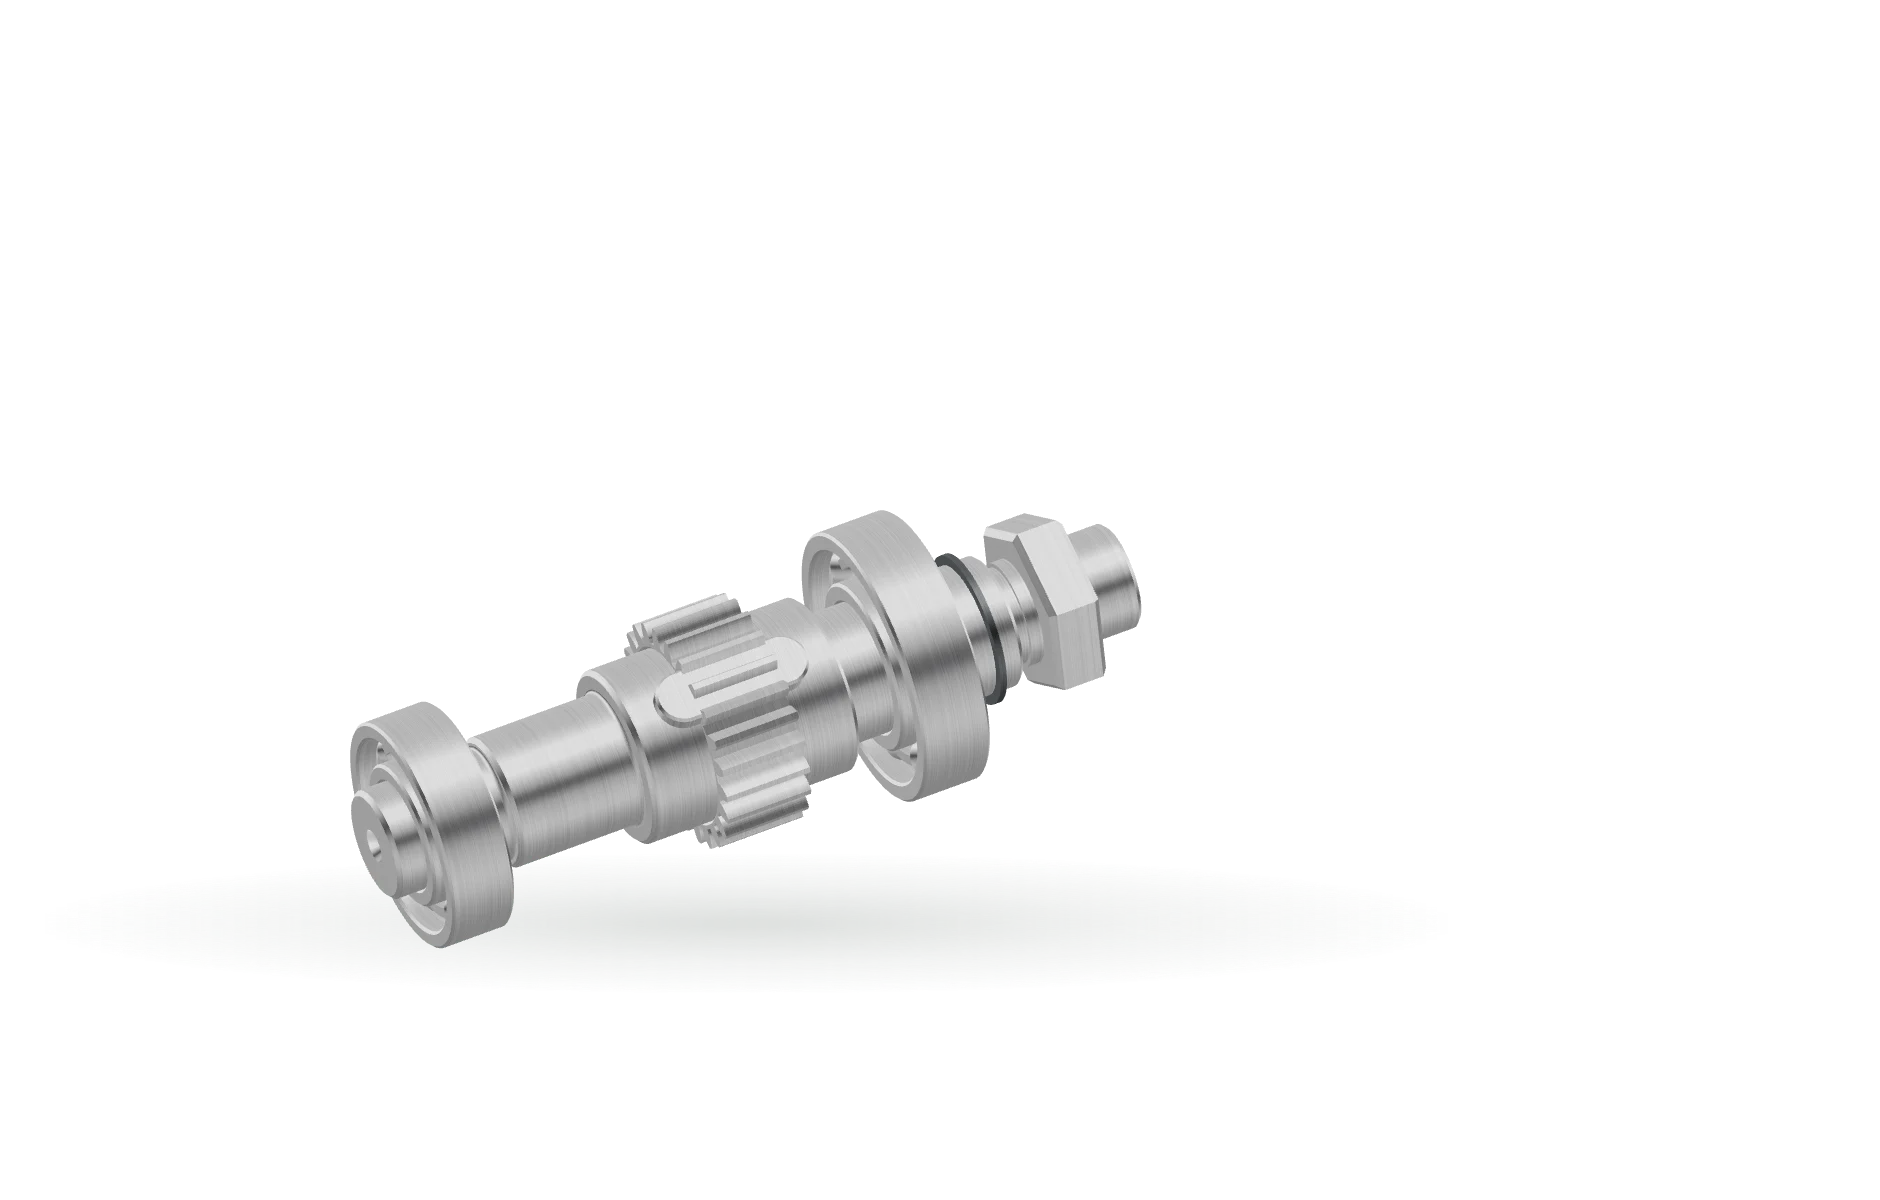
图号 HQ-0912-07尺寸单位 mm · 示例图纸
图纸表面要求Ra 0.8
→对应加工路线精车 → 磨外圆
点选标注或工序,可高亮对应位置。
本厂加工条件
本次示例配置- 数控车CK6140
- 加工中心VMC850
- 外圆磨M1432B
- 热处理外协
- 零件名称
- 输出轴
- 图号
- HQ-0912-07
- 材料
- 40Cr
- 数量
- 200 件
| 序 | 工序 | 加工内容与要求 | 设备 | 工时本厂标准 |
|---|
| 10 | | 棒料 φ45 × 185;端面平整 | 带锯床 | 2 min |
|---|
| 20 | | 车外圆留量 1.0 mm;钻中心孔 | CK6140 | 8 min |
|---|
| 30 | | 调质 HRC 28–32 | 外协 | 外协 |
|---|
| 40 | | 磨削处留 0.3 mm;车螺纹 M24 × 1.5–6g为后续磨削保留余量 | CK6140 | 12 min |
|---|
| 50 | | 键槽 12N9 × 36,深 5 mm | VMC850 | 6 min |
|---|
| 60 | | Ra 0.8;同轴度 φ0.02 A–B精车后磨削,达到图纸表面要求 | M1432B | 10 min |
|---|
| 70 | | 发黑;螺纹保护 | 外协 | 外协 |
|---|
| 80 | | 核对关键尺寸与图纸要求 | 检验工位 | 4 min |
|---|
设备与标准工时取自本厂工序配置。
编制 审核 日期
图纸、业务记录与金额均为演示数据,实际使用须由专业人员复核。
业务价值
把重复准备交给 AI,把关键判断留给工程师。
95%整份拆单结果准确率
关键要求由工程师复核,确认后继续推进。
图纸不再逐项抄
尺寸、公差与技术要求集中整理,减少在图纸和工艺表之间来回录入。
工艺准备更及时
人工 2–3 小时的拆单流程缩短至分钟级,让后续报价与生产准备更早开始。
经验有地方留下
已确认的工艺与修正留在工厂,后续相似任务有依据可参考。
每月,能释放多少准备工时?
按本厂业务量估算,把复核时间也算进去。
本厂知识档案持续积累
工厂记忆
让确认过的经验,有据可查。
- 01图纸要求与版本
- 02已确认工艺与工时依据
- 03本厂计费规则与检验资料
保留来源 · 修正记录 · 适用条件
同一套记忆,按任务复用
拆单Agent
报价Agent
质检Agent